台达电子集团 · 山东区授权经销商 询价热线:186 6163 2990(苏经理)
台达自动化现场调试服务
服务能力 / On-site Commissioning

现场调试

设备上电只是开始。PLC 程序、HMI 组态、伺服参数整定、变频器调试——我们到现场把这些调到位,让设备按工艺跑起来。

  • PLC 程序
  • HMI 组态
  • 伺服整定
  • 变频调试
  • 联机通讯
服务内容

具体做什么

每一项都落到可执行的标准动作上,而不是一句「提供技术支持」。

01

具体调什么

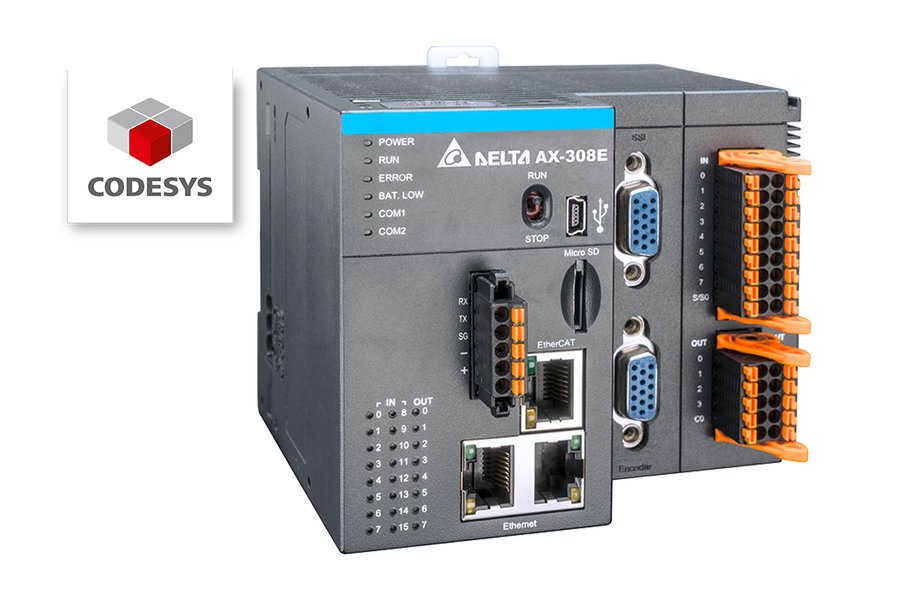
  • PLC:工艺逻辑、手动/自动/回原点流程、报警与安全联锁;DVP / AS / AH 系列程序设计与修改。
  • HMI:主画面、手动画面、参数设置、报警记录与趋势曲线,DOP 系列组态。
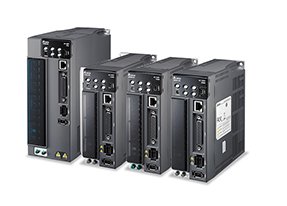
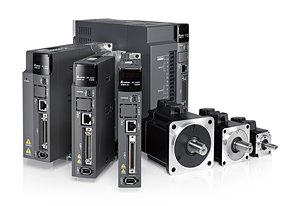
  • 伺服:ASDA-B3 / A3 的刚性等级、位置/速度环增益、电子齿轮比、原点回归与软限位设置。
  • 变频:V/F 与矢量模式选择、电机参数自学习、加减速时间、转矩补偿、制动单元与能耗电阻配置。
  • 通讯:CANopen / Modbus / EtherCAT 联机,多轴同步、电子凸轮与跟随功能的调试。
工程要点

调试范围覆盖五个层面:工艺逻辑与安全联锁(PLC)、画面与报警记录(HMI)、增益与电子齿轮(伺服)、矢量模式与加减速(变频)、多轴同步与总线联机(通讯)。按设备工艺节拍整定,而不是只把电机转起来。
02

伺服调不好常见的原因

  • 机械刚性不足导致增益上不去:先查联轴器、丝杆间隙、皮带张紧,再谈参数。
  • 惯量比过大:按实际负载核算惯量比,必要时调整减速比或选更大惯量电机。
  • 编码器线受干扰:屏蔽层单端接地、与动力线分开走线、接头压紧。
  • 定位超差:检查电子齿轮比设置与脉冲指令方向,确认软限位与原点信号稳定。
工程要点

伺服抖动、超差,参数往往不是第一嫌疑:联轴器间隙、丝杆预紧、皮带张紧决定机械刚性上限;负载惯量比过大时增益根本压不上去;编码器线与动力线并行走线是干扰的常见来源。先排查机械与布线,再动参数,可以少走大量弯路。

03

验收与交接

  • 连续运行考核:按工艺节拍连续跑,记录故障与报警。
  • 参数备份:PLC 程序、HMI 工程、伺服与变频器参数文件全部备份交付。
  • 操作培训:现场教开机、换型、常见报警处理,留书面操作要点。
工程要点

调试完成后,PLC 程序、HMI 工程、伺服与变频器参数文件全部备份交付,并附书面操作要点与常见报警处理说明。设备后续改造、搬迁或扩产时,有据可查、有档可调。

需要这项服务?

把设备工况与现场照片发给我们,出具方案与报价。山东区域可上门勘查。